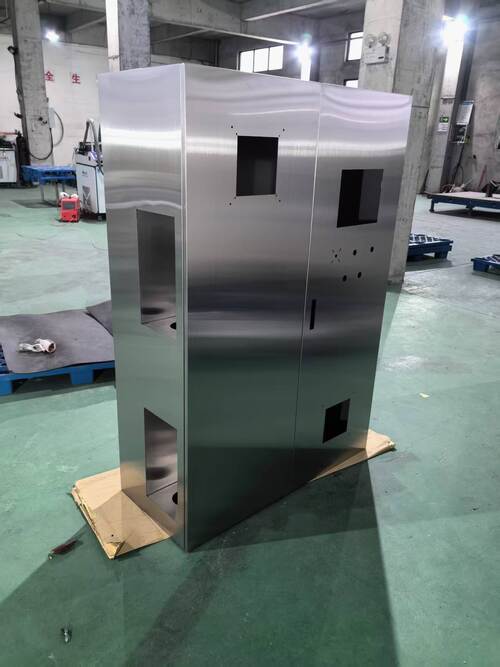
Zrzut projektu: brytyjski producent urządzeń do recyklingu i sortowania materiałów potrzebował partnera do produkcji elementów ze stali nierdzewnej 316L, takich jak leje zasypowe, osłony i obudowy sterownicze. W ciągu 14 miesięcy projekt przeszedł od pojedynczego zamówienia próbnego do harmonogramu kwartalnych dostaw, ze skróceniem czasu realizacji o 35% i wzrostem wskaźnika pierwszego przejścia z 88% do 98,5%.
Tło klienta
ElementSzczegół
BranżaUrządzenia do recyklingu i sortowania materiałów
LokalizacjaWielka Brytania
Wielkość firmyŚredniej wielkości producent OEM, 120-150 pracowników
Części objęte zakresemLeje zasypowe 316L, osłony boczne, szafy sterownicze, ramy montażowe
Roczna wielkość produkcjiOkoło 2400 zmontowanych zespołów
Wykorzystana usługaProdukcja blach na zamówienie dla OEM, spawanie, malowanie proszkowe, kompletacja
Problem
Klient kupował elementy ze stali 316L od lokalnego brytyjskiego podwykonawcy. Powtarzały się trzy problemy. Po pierwsze, dostawy były opóźnione: cytowane na 8 tygodni, faktyczne dostawy trwały do 12 tygodni w szczycie sezonu, co opóźniało terminy montażu maszyn i wymuszało kosztowne nadgodziny. Po drugie, jakość spawania była niespójna. Leje zasypowe, które muszą utrzymywać ciecz, nie przechodziły testów szczelności w około jednej na osiem sztuk, a poprawki musiały być wykonane po malowaniu proszkowym, co oznaczało usuwanie powłoki, ponowne spawanie i ponowne malowanie. Po trzecie, pojawiały się odchylenia wymiarowe w zespołach wieloczęściowych: wsporniki, które indywidualnie przechodziły kontrolę, nie pasowały do siebie na linii montażowej, ponieważ każda część była wykonana według innej wersji rysunku.
Koszt jednostkowy wyglądał akceptowalnie na papierze, ale rzeczywisty koszt, w tym poprawki, przestoje linii i transport lotniczy pilnie potrzebnych części zamiennych, był znacznie wyższy niż sugerowała cena zakupu.
Co zmieniliśmy
Kontrola rysunków i wersji: jeden główny zestaw rysunków został zablokowany na początku projektu, a każda partia była produkowana według tej samej wersji z oznaczeniem wersji na każdej części
Przyrządy spawalnicze: zbudowano przyrządy dla trzech najczęściej spawanych elementów, dzięki czemu zniekształcenia obwodowe mieściły się w granicach 1,5 mm, a testy szczelności stały się powtarzalne
Zatwierdzenie pierwszego artykułu: pełny pierwszy artykuł z raportem wymiarowym CMM i zdjęciami spoin został zatwierdzony przed produkcją jakiejkolwiek partii
Identyfikowalność materiału: certyfikaty młyna 316L były przechowywane według numeru wytopu i odniesione na liście przewozowym
Kompletacja: części do jednej maszyny były pakowane i etykietowane jako zestaw, a nie jako ilości luzem, co skracało czas sortowania na linii
Obróbka powierzchniowa: malowanie proszkowe wykonane po wszystkich spawaniach i testach szczelności, z weryfikacją 480-godzinną testu mgłą solną na próbkach testowych
Harmonogram realizacji
Tydzień 1: przegląd rysunków, raport DFM z 11 sugestiami dotyczącymi kosztów i jakości
Tydzień 2: zatwierdzenie wyceny, podpisanie umowy o poufności, projektowanie przyrządów spawalniczych
Tydzień 3-4: produkcja i wysyłka pierwszych artykułów drogą lotniczą do zatwierdzenia
Tydzień 5: zatwierdzenie przez inżynierów klienta, uwzględnienie drobnej zmiany promienia gięcia
Od tygodnia 6: produkcja seryjna w cyklach 3-tygodniowych, transport morski z zapasem buforowym na 2 tygodnie u klienta
Wyniki po 14 miesiącach
MetrykaPrzedPo
Średni czas realizacji12 tygodni7,5 tygodnia
Wskaźnik pierwszego przejścia88%98,5%
Nieudane testy szczelności na partię12 sztukMniej niż 1 sztuka
Koszt poprawek i ponownego malowaniaPoziom bazowySpadek o 42%
Przypadki pilnego transportu lotniczego5 rocznie0 w ciągu 14 miesięcy
Reklamacje dotyczące dopasowania montażowegoCykliczneBrak od partii 2
Opinia klienta
"Różnica polega na przewidywalności. Przestaliśmy budować zapasy buforowe, aby chronić naszą linię montażową, ponieważ części przyjeżdżają, kiedy obiecują, i pasują za pierwszym razem" – powiedział kierownik ds. zakupów klienta. "Notatki DFM z pierwszej wyceny zwróciły się już w pierwszych trzech partiach."
Dlaczego projekt się powiódł
Trzy rzeczy zrobiły różnicę: przyrządy zamiast spawania zależnego od umiejętności, jedna zablokowana wersja rysunku dla każdej partii oraz dane z inspekcji wysyłane z częściami, dzięki czemu klient mógł weryfikować, a nie zgadywać, oraz jeden anglojęzyczny inżynier odpowiedzialny za konto.
Podobny projekt?
Produkujemy części ze stali 304 i 316L do urządzeń recyklingowych, maszyn spożywczych, obudów medycznych i systemów uzdatniania wody. Prześlij swój rysunek z materiałem, grubością, wykończeniem i roczną ilością, a nasz zespół inżynierów odpowie z wyceną i notatkami DFM w ciągu 12 godzin roboczych.
Nasze rozwiązania. Nasze rozwiązania.
✨ Oferujemy kompleksowe usługi wytwarzania blach ze stali nierdzewnej, aby pomóc klientom rozwiązać wyzwania w zakresie precyzji, jakości i dostaw.
✅ Kluczowe rozwiązania
Wykonanie na zamówienie.Części z blach ze stali nierdzewnej wykonane na miarę na podstawie rysunków lub próbek.根据图纸或样品定制不?? 钢?? 金零部件. 根据图纸或样品定制不?? 钢?? 金零部件. 根据图纸或样品定制不?? 钢?? 金零部件.
Precyzja i kontrola jakości.Ścisłe zarządzanie tolerancjami i 100% inspekcja przed wysyłką.Ściśle kontrolowane, 100% sprawdzone przed wysłaniem.
Elastyczna produkcja.Od prototypów po zamówienia na dużą skalę, dostosowujemy się do Twoich potrzeb.Od początku do końca, produkcja w dużych ilościach jest wspierana.
Szybki czas realizacji.Szybkie tworzenie prototypów i wydajna produkcja w celu spełnienia pilnych harmonogramów.Szybki rozkład, wysoka wydajność produkcji, natychmiastowy termin dostawy.
Jeden punkt obsługi.Wsparcie projektowe, cięcie laserowe, gięcie, spawanie, wykończenie powierzchni i montaż.提供设计支持,激光切割,折??,接??,表面处理到总装配的全过程服务.
Jako profesjonalny producent obróbki blachy ze stali nierdzewnej, świadczymy kompleksowe usługi przetwarzania dla niestandardowych obudów urządzeń. Od surowego materiału w postaci blachy po w pełni zmontowany i wykończony produkt, każdy etap jest realizowany z precyzją, aby spełnić międzynarodowe standardy jakości. Poniżej przedstawiono typowy proces produkcyjny obudów urządzeń ze stali nierdzewnej:
1. Wybór i cięcie materiału
Zaczynamy od wyboru wysokiej jakości blach ze stali nierdzewnej (takich jak SS304 lub SS316). Na podstawie rysunków klienta, materiały są przetwarzane przy użyciu cięcia laserowego, cięcia nożycami CNC lub wykrawania w celu uzyskania dokładnych wymiarów i czystych krawędzi.
2. Gięcie i formowanie
Cięte części są kształtowane za pomocą prasy krawędziowej CNC w celu zapewnienia precyzyjnych kątów gięcia i stałej kontroli tolerancji. Złożone kształty można uzyskać poprzez wieloetapowe procesy gięcia lub walcowania.
3. Obróbka CNC i obróbka wtórna
Dla komponentów wymagających wyższej precyzji lub specjalnych cech, wykonujemy frezowanie CNC, gwintowanie, pogłębianie i wiercenie w celu spełnienia szczegółowych wymagań funkcjonalnych.
4. Spawanie i montaż
Używamy spawania TIG, spawania MIG, spawania punktowego lub spawania kołkowego do łączenia części zgodnie z potrzebami konstrukcyjnymi. Po spawaniu komponenty są montowane w celu sprawdzenia dopasowania i stabilności.
5. Obróbka powierzchni
Aby poprawić wygląd i trwałość, oferujemy wiele opcji wykończenia, w tym:
Szlifowanie i polerowanie
Szczotkowanie
Piaskowanie
Pasywacja lub powłoka zapobiegająca odciskom palców
Obróbki te poprawiają odporność na korozję i pozwalają uzyskać wymagany efekt wizualny.
6. Kontrola jakości
Każda część przechodzi rygorystyczną kontrolę wymiarową, kontrolę jakości spoin i testy funkcjonalne. Nasz zespół ds. jakości zapewnia, że wszystkie komponenty spełniają specyfikacje klienta i międzynarodowe standardy przed pakowaniem.
7. Pakowanie końcowe i wysyłka
Gotowe obudowy są czyszczone, zabezpieczane folią/pianką i bezpiecznie pakowane do eksportu, aby zapewnić bezpieczną dostawę do klientów na całym świecie.